Fumigacja palet to określenie, które w praktyce często stosuje się wobec obróbki fitosanitarnej palet zgodnej z ISPM 15. Warto jednak uporządkować terminologię. Ściśle rzecz biorąc, fumigacja oznacza zabieg z użyciem środka gazowego, natomiast w Polsce palety najczęściej przygotowuje się do obrotu międzynarodowego poprzez obróbkę cieplną HT.
Jej celem jest ograniczenie ryzyka przenoszenia wraz z drewnem organizmów szkodliwych, które mogłyby przedostać się do innych krajów razem z transportowanym towarem. Proces odbywa się w kontrolowanych warunkach i musi spełniać konkretne wymagania dotyczące temperatury, czasu oraz dokumentowania przebiegu obróbki.
Fumigacja a obróbka cieplna HT
Określenia „fumigowana paleta” i „paleta po fumigacji” są powszechnie używane w handlu i logistyce. Nie zawsze oznaczają jednak, że drewno zostało poddane działaniu gazu.
W przypadku palet produkowanych i przygotowywanych w Polsce najważniejszą metodą jest HT, czyli Heat Treatment – obróbka cieplna. Drewno zostaje podgrzane do parametrów określonych w standardzie ISPM 15.
Faktyczna fumigacja gazowa jest odrębną metodą. Standard przewiduje zabiegi z użyciem określonych substancji, jednak bromek metylu nie jest dopuszczony do stosowania w krajach Unii Europejskiej.
Dlatego gdy klient pyta o palety fumigowane, najczęściej chodzi o palety drewniane przygotowane fitosanitarnie zgodnie z ISPM 15 i prawidłowo oznaczone po zakończeniu procesu.
Jak przebiega obróbka palet?
Proces zaczyna się jeszcze przed umieszczeniem drewna w komorze. Materiał przeznaczony do produkcji drewnianych opakowań musi spełniać wymagania dotyczące przygotowania surowca, w tym okorowania.
Następnie palety albo elementy przeznaczone do ich produkcji trafiają do odpowiednio wyposażonej komory. Temperatura jest stopniowo podnoszona, a przebieg procesu monitorowany.
Najważniejszy warunek dotyczy samego drewna. W całym jego przekroju, również w najchłodniejszej części rdzenia, musi zostać osiągnięta temperatura co najmniej 56°C i utrzymana przez minimum 30 kolejnych minut.
Nie wystarczy więc, że 56°C osiągnie powietrze w komorze. Liczy się temperatura wewnątrz materiału.
W praktyce proces obejmuje:
- przygotowanie drewna i palet,
- umieszczenie wsadu w komorze,
- podgrzewanie materiału,
- kontrolę temperatury wewnątrz drewna,
- utrzymanie wymaganych parametrów,
- zapis i weryfikację przebiegu procesu,
- oznaczenie materiału po prawidłowo wykonanej obróbce.
Cały cykl trwa dłużej niż wymagane 30 minut, ponieważ ten czas liczy się dopiero od momentu, gdy odpowiednią temperaturę osiągnie wymagany przekrój drewna.
Obróbka HT a suszenie drewna
Suszenie drewna i obróbka fitosanitarna HT mają inne podstawowe cele, choć mogą być wykonywane w ramach jednego cyklu technologicznego.
Suszenie ma przede wszystkim zmniejszyć wilgotność materiału. W przypadku HT najważniejsze jest osiągnięcie temperatury i czasu wymaganych przez ISPM 15.
Jeżeli proces suszenia komorowego spełni jednocześnie wymagane parametry cieplne, może pełnić również funkcję obróbki fitosanitarnej. Sam fakt wysuszenia palety nie jest jednak potwierdzeniem zgodności z ISPM 15.
Co zmienia prawidłowo przeprowadzona obróbka?
Zabieg ma zmniejszyć ryzyko transportowania wraz z drewnem szkodników mogących stanowić zagrożenie fitosanitarne w kraju docelowym.
Nie oznacza to sterylizacji drewna. Paleta po HT nie staje się wolna od wszystkich mikroorganizmów ani trwale odporna na każde możliwe późniejsze zasiedlenie. Obróbka służy ograniczeniu określonych zagrożeń związanych z przemieszczaniem surowego drewna pomiędzy regionami świata.
Jak oznacza się paletę po obróbce?
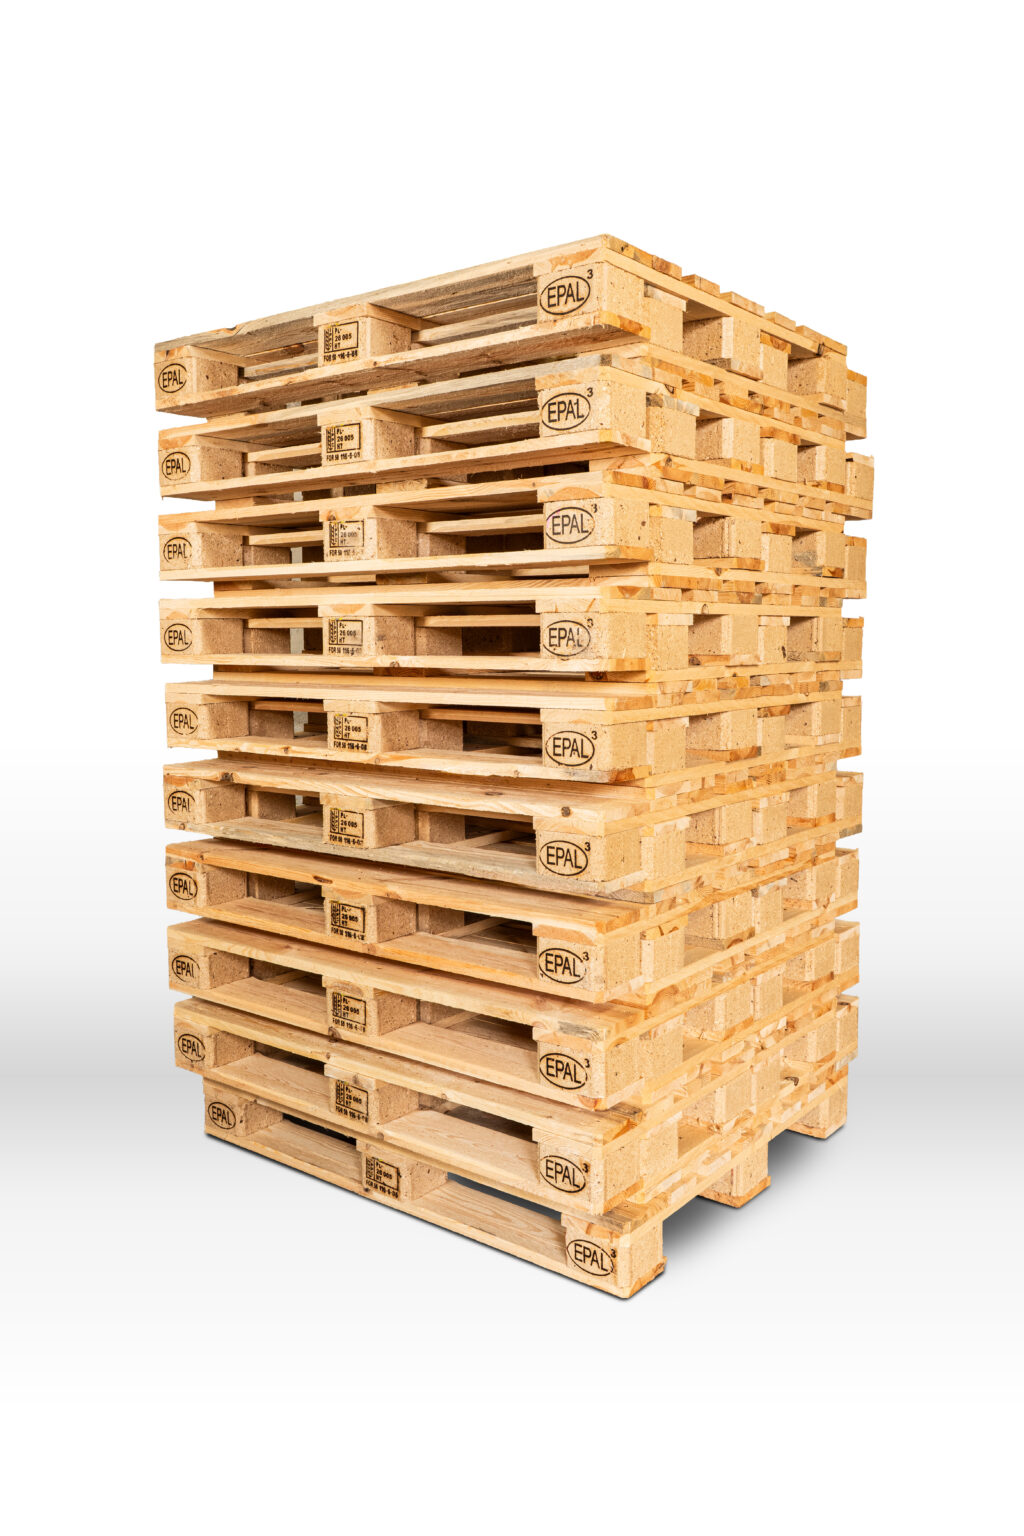
Po prawidłowym przeprowadzeniu procesu drewniany materiał opakowaniowy może zostać oznaczony znakiem IPPC.
Oznaczenie zawiera m.in.:
- charakterystyczny symbol IPPC,
- kod kraju,
- indywidualny numer upoważnionego podmiotu,
- kod zastosowanej metody, np. HT.
Takiego oznakowania nie może nanosić dowolny producent. Uprawnione podmioty muszą spełniać określone wymagania i podlegają kontroli dotyczącej m.in. prowadzenia procesu, urządzeń pomiarowych, rejestracji parametrów oraz sposobu znakowania.
Kiedy palety po obróbce ISPM 15 są potrzebne?
Wymagania zależą od kraju przeznaczenia towaru. Przy eksporcie poza Unię Europejską należy każdorazowo sprawdzić przepisy obowiązujące na rynku docelowym, ponieważ większość państw stosuje wymagania oparte na ISPM 15.
W obrocie wewnątrz UE takich wymogów zasadniczo nie stosuje się w takim samym zakresie, choć mogą występować szczególne wyjątki związane z zagrożeniem fitosanitarnym.
Dlatego wymagania dotyczące drewnianych opakowań najlepiej ustalić jeszcze przed przygotowaniem wysyłki. Zastosowanie niewłaściwych palet może prowadzić do problemów podczas kontroli granicznej albo konieczności przepakowania towaru.
W Martex produkujemy i dostarczamy palety drewniane przygotowane zgodnie z wymaganiami ISPM 15. Jeżeli planujesz eksport i potrzebujesz palet odpowiednich do wymagań kraju docelowego, skontaktuj się z nami. Pomożemy dobrać właściwy rodzaj nośnika do kierunku transportu i specyfiki ładunku.